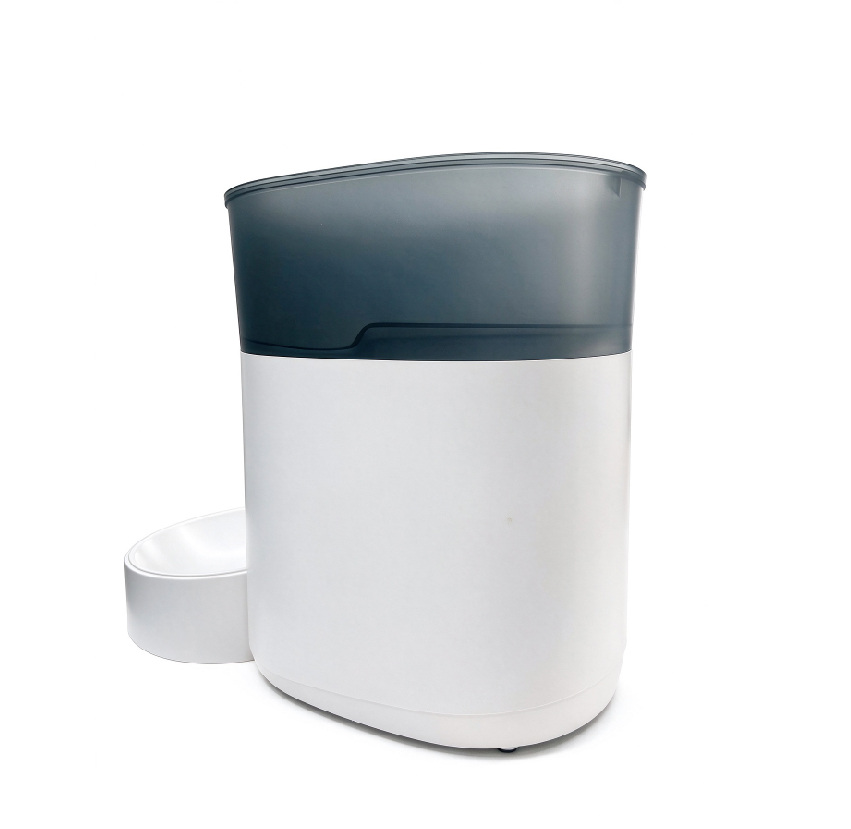
增加型号的喂食器品牌
1. 新的喂食器型号通常意味着新外壳,而非新机构——电子与驱动沿用,需要变的只是外壳。
2. 箱体与料斗成对开模,卡圈配合、卡扣与颜色一并确定,而不是在产线上反复试。
3. 现有电路板与电机位置按你的图纸直接成型,组装时无需支架,也不增加二次工序。
各部件材质、依据何种标准检验、使用何种设备:
| 部件、材质与模具 | 行业标准 | 核心检测与设备 |
|---|---|---|
| 箱体——ABS,抗冲改性 | ISO 9001:2015 | CNC 加工与 EDM |
| 料斗——PET,半透明烟灰色 | ISO 14001 | 抛光对比板 |
| 模具型腔与型芯——718H,30-34 HRC | SGS | 每批次 CMM 尺寸报告 |
| 料斗型腔——抛光, | REACH SVHC | 雾度与色板比对 |
| 箱体表面——哑光纹理, | FDA 21 CFR 177.1020 (ABS) | 对照标准色板比对纹理样品 |
| 带叶轮座的出料转盘 | ABS + 硅胶 | 每批次 CMM 尺寸报告 |
| 壁厚——箱体 0.09 英寸,料斗 0.08 英寸 | ASTM D638 拉伸 | 悬臂梁冲击试验机 |
| 浇口——隐藏于卡圈之后 | ASTM D256 冲击 | 首件检验(FAI) |
喂食器品牌、贴牌商、分销商与组装厂如何采购两件式塑料外壳
1. 新的喂食器型号通常意味着新外壳,而非新机构——电子与驱动沿用,需要变的只是外壳。
2. 箱体与料斗成对开模,卡圈配合、卡扣与颜色一并确定,而不是在产线上反复试。
3. 现有电路板与电机位置按你的图纸直接成型,组装时无需支架,也不增加二次工序。
1. 同一型腔可做你的色调、纹理与 Logo,一条连锁可持有仅颜色不同的四个 SKU。
2. 料斗可保留烟灰色或做成透明,货架观感随之变化而无需改模。
3. 零售纸箱与内包装随件报价,单件到货即可上架,无需本地二次分装。
1. 我们按约定包装方式,分批向组装线交付外壳组件。
2. 每批发货均随附尺寸检测报告与相关材质证明。
3. 由你方出资的模具以你方所有权登记,可凭书面申请转移。
1. 颜色可从本厂色卡中挑选。
2. 可按买方提供的定制色样调色成型。
3. 我们也支持 PANTONE 色卡等标准颜色参照。
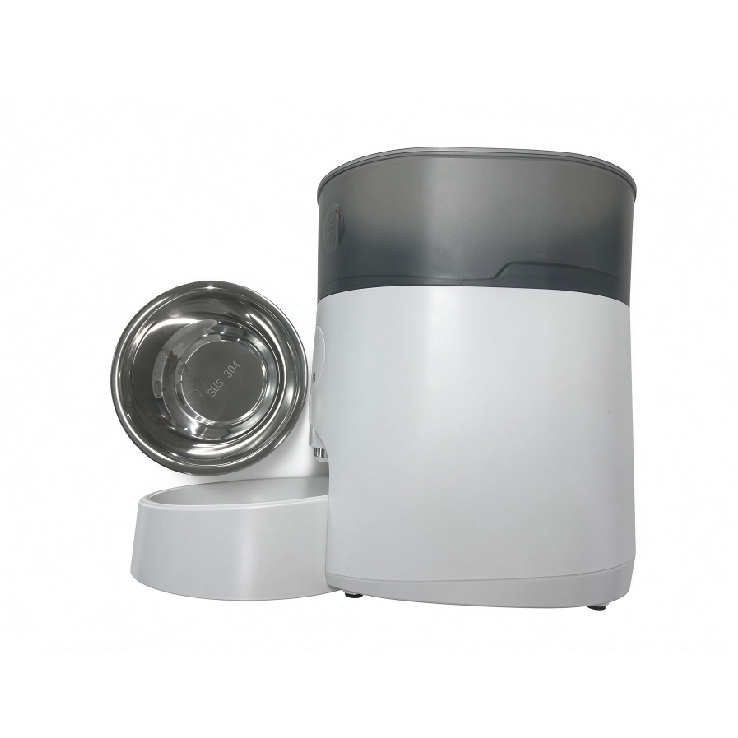
1. 智能喂食器外壳材质 主体用 ABS。纹理蚀刻在模具表面,因此注塑后成品即继承该纹理。复刻纹理需提供纹理板或确认样。脱模斜度对有纹理的表面至关重要。细纹需 1.5° 至 3° 的脱模角,斜度不足会在脱模时拉伤。
2. 料斗采用食品级 PET 材质,与主外壳纹理一致以保持整体美感。上部半透明,可快速目视检查余粮。料斗所有边缘均做圆角,消除锐边,避免清洁加粮时划手。
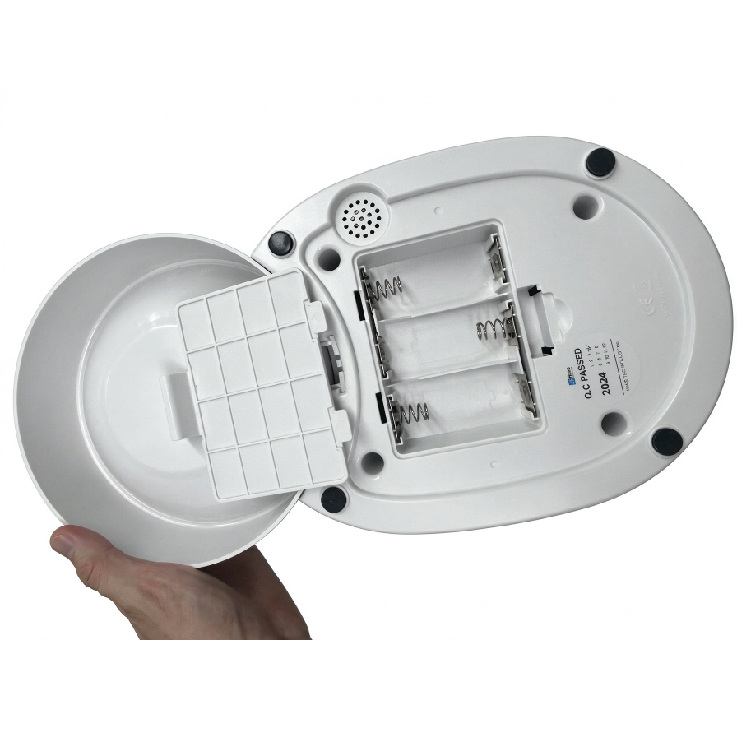
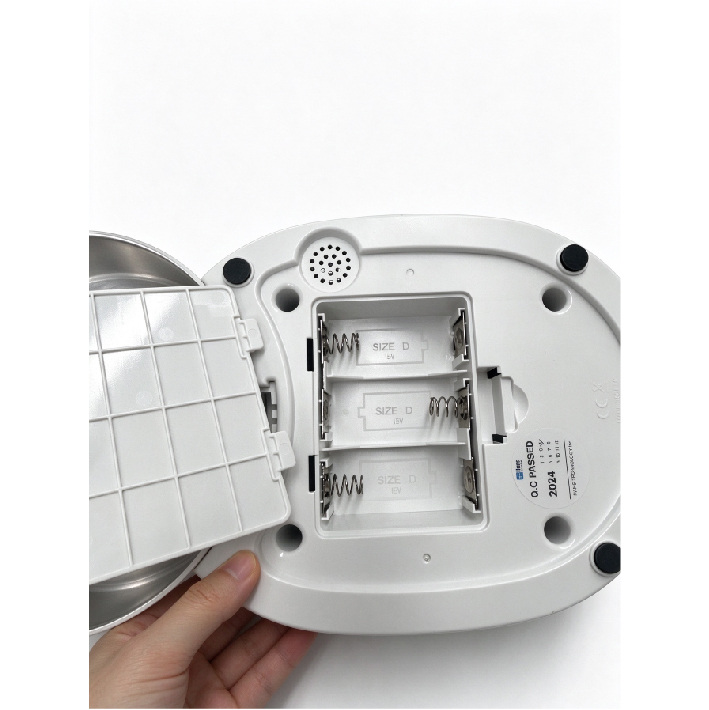
1. 电池仓正负极标识设计为凹陷特征,避免压到电池。另一种方案是用亮哑对比便于识别。适当控制脱模斜度以保持紧配合,防止电池晃动。
2. 电池仓出线口与反转卡扣周围的所有缝隙须在内部用胶密封,防止昆虫进入。电池盖的弹簧壁上设手指凹位,便于打开。
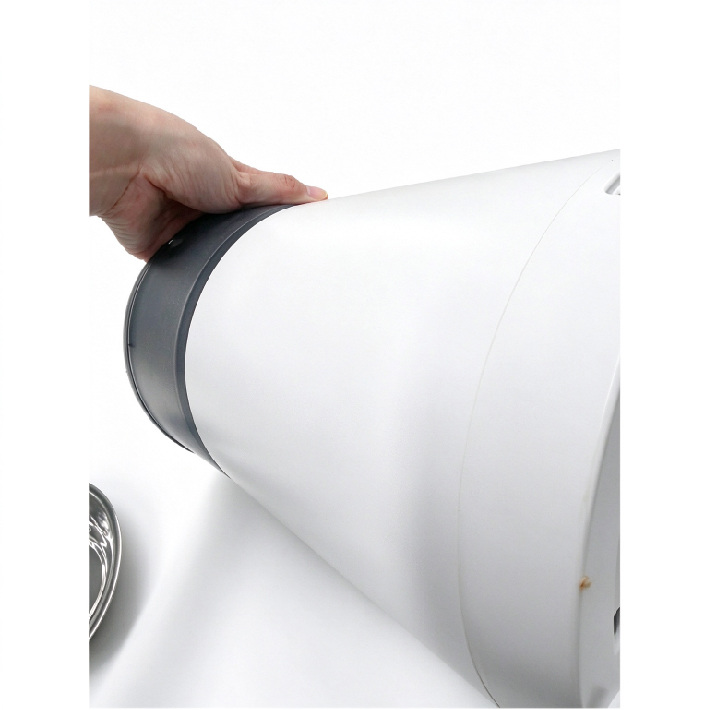
1. 喂食器下壳与主体的配合设计须在两件之间留间隙,防止公差错位产生锐边等隐患。标准预留间隙为 0.012 英寸。两壳均以分型面为基准向外拔模。内部设反锁加强筋,确保装配后无段差。
2. 量产以签样确认的样品为准。注塑时间、压力与温度等关键成型参数均记录在案,后续批次可沿用同样设定,保证产品一致合规。
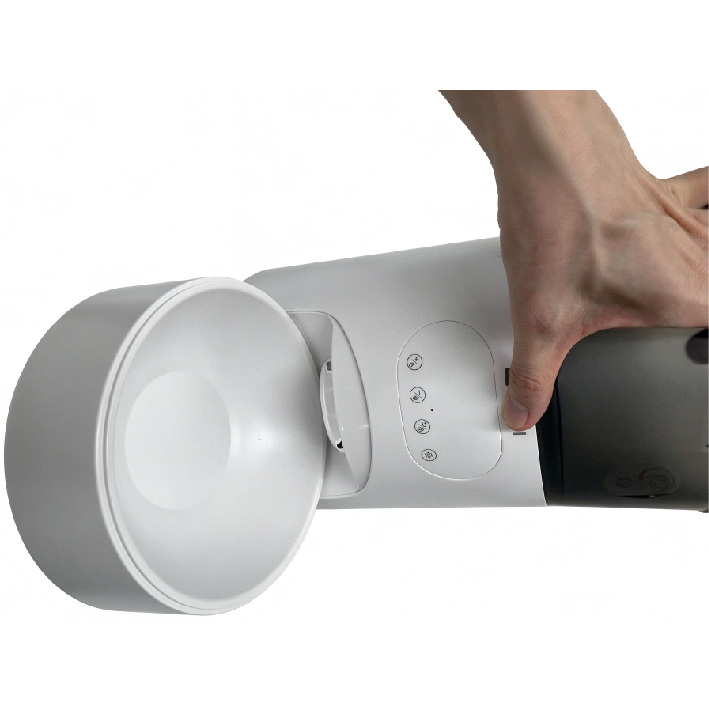
1. 喂食器按键结构设计时,各按键之间须留足间距以免误触。采用人体工学设计以便操作。设溢胶槽,粘接面做光滑处理以增大双面胶接触面积。
2. 按键件采用透明材料丝印。需要透光的区域保留不印刷。
3. 组装采用 3M 双面胶,工作温度范围 -20°C 至 70°C。
这款喂食器外壳可按不同采购方的指定选配。模具设计有多种可更换镶件,适配不同宠物的应用。
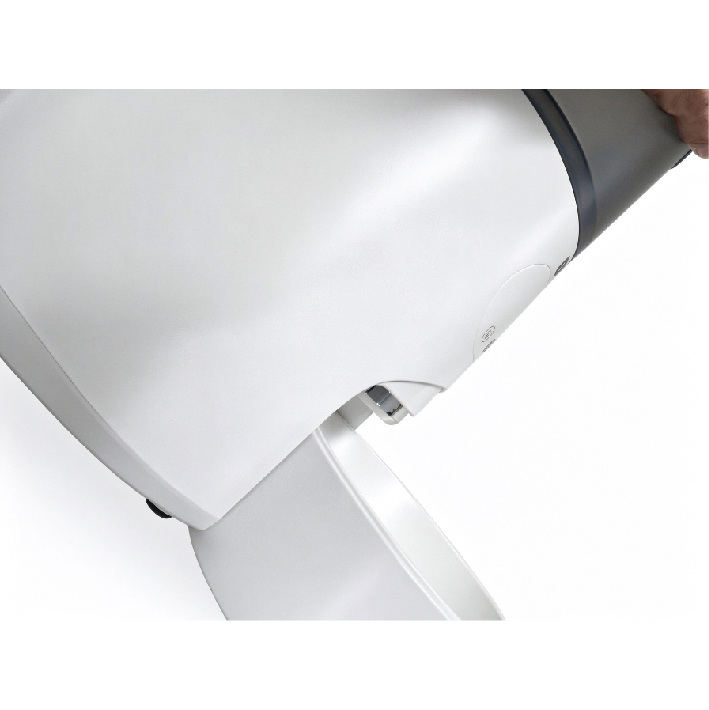
这款喂食器外壳猫狗通用。同一主外壳可配不同容量的可换料斗,也可加装各类支撑架抬高机身。多种喂食转盘可选,适配不同颗粒尺寸。
这款喂食器主外壳兼容多种功能配置,可配 WiFi 与本地两种自动喂食 PCBA 控制板。同一外壳内可装不同 PCBA 模块以实现不同功能。这种多功能兼容性可降低客户的改模与换机成本。
一套模具可产出靠颜色与外包装区分的多个 SKU。生产中换色不产生额外模具费。外箱需单独印刷稿,受纸箱起订量规则约束,建议每个印刷方案至少 500 个纸箱。
整个喂食器外壳采用模块化结构。单个部件故障时只需更换故障件而非整机,可降低客户的维护与运输费用。
有四个关键设计方面决定外壳的装配表现与外观效果。内部结构设计的合理性、外观处理、模具设计与模具制造,直接决定产品品质。
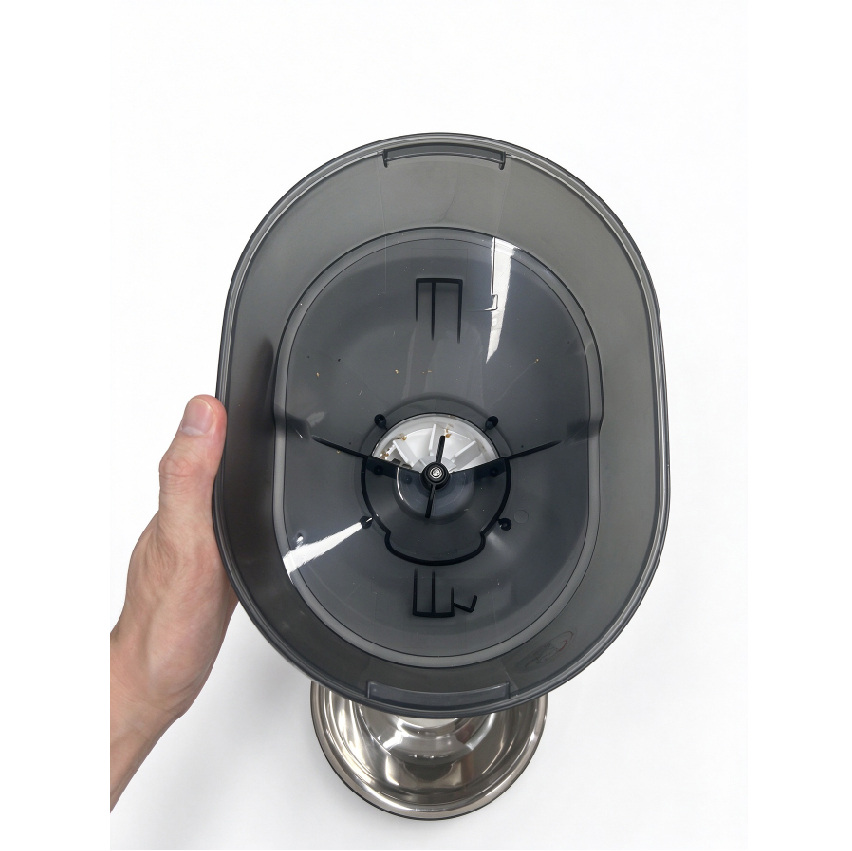
喂食器主外壳的结构开发应从 ID 设计规格开始。后续评估涵盖内部布局、外表面拔模角、颜色与纹理处理、装配可制造性、模具制造难度与预期模具寿命。工艺文件由仿真软件生成,包括 2D 图纸加工说明与关键尺寸控制要求。
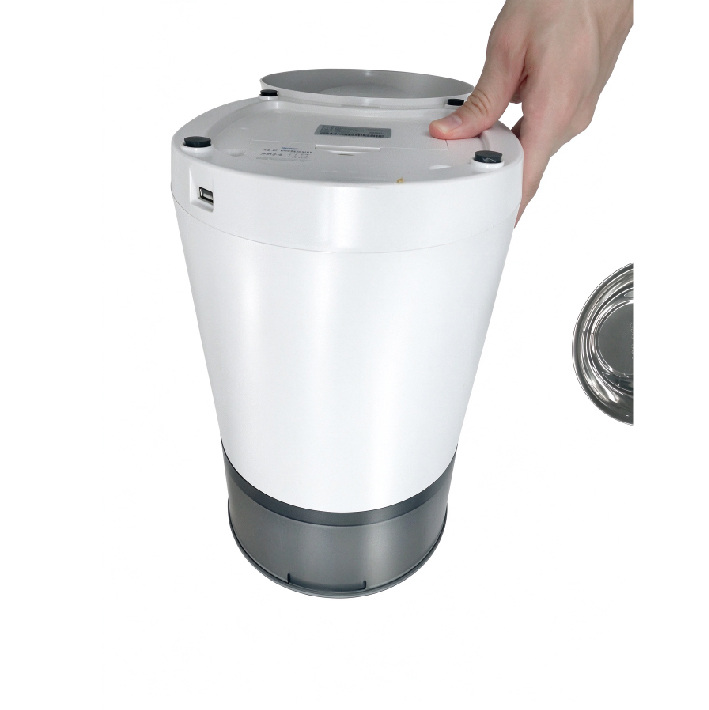
1. 模具表面蚀纹广泛用于喂食器外壳,以防表面刮花。也可选择出模后喷漆。所需标识可直接蚀刻在模具上,省去下游装配的独立贴标工序。 2. 产品信息与 Logo 可通过丝印加 UV 固化印在部件表面,印迹耐用且抗刮擦。
1. 冷却水路须在模芯内合理布置,以达到均匀冷却效果。 2. 应避免薄钢截面。在高注射压力下,薄钢容易受损。 3. 浇口点须隐藏,不得位于外观面。 4. 顶针排布须避开关键尺寸区域。 5. 分型面过渡平滑,防止溢料飞边。
1. 不同结构设计须选配相应模架。可选点浇口、大水口、两板模、三板模与哈夫滑块模,具体取决于项目规格。 2. 模具型腔与型芯镶件采用不同钢种以满足产品要求。需高抛光处选 S136;目标模具寿命超 30 万模次时建议用 718H。
起订 500 件。
样品 1 台起可供,机加工件或 T1 试模件。
试产与确认 5-7 个工作日
量产 500 件 12-18 个工作日
海运至欧盟或美国 30-40 天
1 件 × ABS 主体
裹
为一行
定制零售纸箱另行报价
报价依据确认的图纸、树脂等级与数量。模具费一次性收取,返单继续沿用。
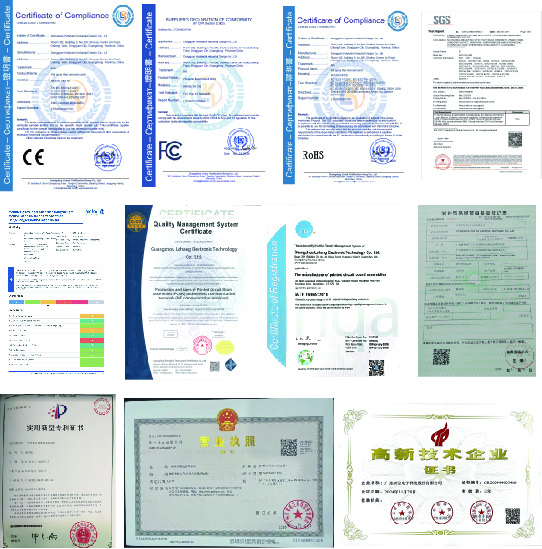
我们为下列认证准备材料与检测文件,并在出货前按这些标准实施检验,使您的合规档案在货柜离厂前即已完整。
从单件打样到纸箱成品:我们提供涵盖开模、产品组装、树脂材料供应与纸箱包装的一站式方案。
1. ID 设计与工艺规格文件
2. STEP 或 IGES 格式的 3D 模型文件
3. 所需产量,我们据此安排模具排布
4. 初步材料类型与牌号
5. 颜色与纹理参照样品;强烈建议提供实物色板
6. DXF 格式 2D 工程图
7. 产品规格文件,涵盖内部螺柱、分型线位置及其他要求
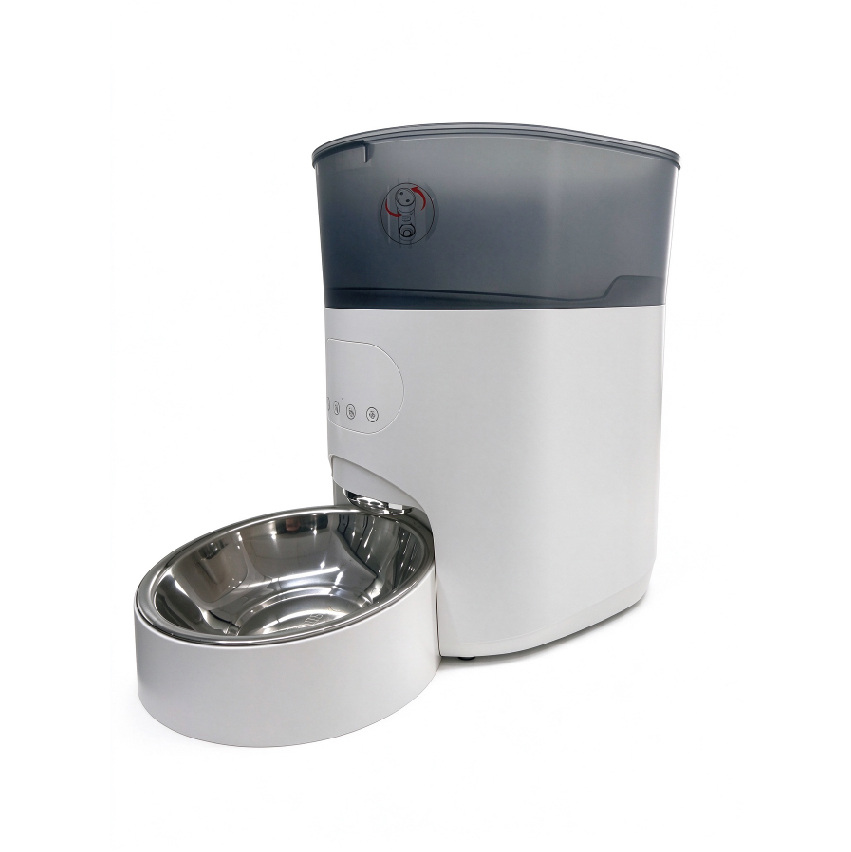
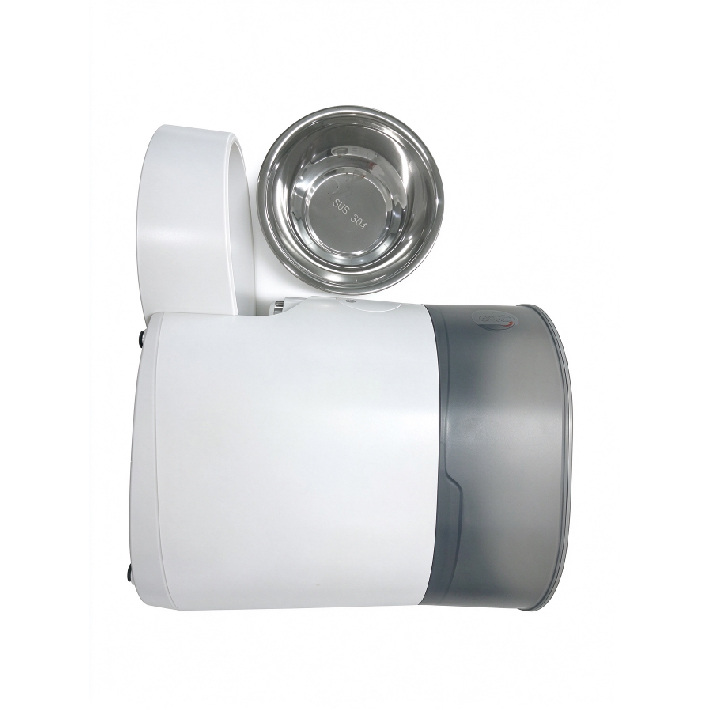
喂食器的两个部分承担两种职责,所以是两种树脂。箱体承载电机、食碗外壳与电子件,且常被磕碰:ABS 有足够的抗冲强度,能做出遮盖指纹的哑光纹理,也能调出匹配品牌色卡的颜色。料斗是主人每天要看的容器,PET 提供半透明感,能看出余粮却不露机构。
两种树脂在模具里的收缩也不同。ABS 收缩大于 PET,需要略厚的壁才能在正面大平面上保持平整;PET 则要干得透、冷得快,否则壁面发雾。把两者作为一个项目来做,意味着它们之间的卡圈尺寸已同时计入两种收缩率,而不必在产线上垫片凑配。
智能喂食器主外壳包装要点
模块化食碗可手动拆下并收纳进料斗内,以缩小包装尺寸。整机组用软质 EVA 材料包裹防划伤。一机一彩盒,便于客户自行组装。
案例 A——自动定量喂食器用两件式外壳
部件:ABS 箱体带成型控制面板凹槽,PET 料斗带一体喉道
材质:ABS,抗冲改性(箱体);PET,半透明烟灰色(料斗)
尺寸:整体 8.9 x 7.9 x 12.6 英寸
模具:718H 预硬钢,30-34 HRC,箱体做哑光,料斗型腔抛光至 SPI B-1
项目需求:客户已有电路板与驱动器,希望围绕它们重做外壳。板螺柱、按键柱与食碗外壳的螺孔圈均取自客户图纸并直接成型,因此新外壳无需转接件即可装到现有机构上。
结果:箱体与料斗作为配套组合出货,卡圈配合按每批抽样核验,而非整柜检查。
材质
箱体:ABS,抗冲改性|料斗:PET,半透明烟灰色
整体尺寸
8.9 x 7.9 x 12.6 in
工艺
注塑成型,每件单腔(可提供双腔家族模)
模具钢材
718H 预硬,30-34 HRC
型腔表面处理
箱体哑光,SPI C-1|料斗抛光,SPI B-1
名义壁厚
箱体 0.09 英寸/料斗 0.08 英寸
脱模斜度
侧壁 1.0 度
颜色
箱体任意潘通色|料斗烟灰、透明或着色
五金件
自攻螺丝拧入 ABS 螺柱;
起订量
定制颜色、Logo 与包装起订 500 件
包装
1 件/PE 袋,6 件/出口纸箱,料斗套叠
箱体——承载电机、食碗外壳与电子件的部分——为抗冲改性 ABS。装粮的料斗为 PET,做成半透明以便从侧面看到余粮。若你的设计把粮放在箱体内,我们用同一种树脂做两个部件,卡圈就成了一道简单接缝。
料斗通过螺钉紧固于喂食器主壳。螺钉均匀排布,保证接合面应力分布均匀。
料斗可采用符合 FDA 21 CFR 177.1630 与欧盟 10/2011 食品接触法规的 PET,我们随批提供树脂声明。告诉我们喂食器的销售市场,我们在报价中写明牌号。
可以——凹槽直接开在型腔上,因此其位置与深度属于模具设计的一部分。提供显示屏外形与按键布局即可。若布局还可能再变,面板区域可做成可换镶件,主型腔无需重切。
定制颜色、Logo 与零售包装起订 500 件。首单通常包含两套模具、T1 样品、50 至 100 套试产与尺寸报告。此前阶段的样品来自单件加工。
报价按套计,依据每件的打料重量、各模具的成型周期与你要求的包装方式。我们同时列出两种打料重量,便于你看出两种树脂各自的成本贡献。
请提供箱体与料斗的 2D 图纸或 3D 文件(STEP 或 IGES)、标注按键与连接器位置的 PCB 外形、食碗接口图、颜色参照、订单数量及任何测试要求。若为全新开发,请提供产品规格与功能清单。
我们成型食碗外壳;不锈钢碗本身按你的规格采购,若你希望整箱由一个供应商供货,可与整套一同包装。发来食碗图纸,我们一并报价。
图纸交付前先签署保密协议。由您支付的模具登记在您名下,可凭书面申请迁出;我们不会把同一套定制型材报给其他买家。
两套模具放行且树脂有库存后,500 套返单需 12-18 个工作日,另加海运。若需新的配色,加 5 个工作日做色母与色板。
Top Tier OEM/ODM 20+ Years | Custom Large Smart Pet Products
我们是集研发、生产、销售于一体的高新技术企业,拥有专注工业设计、电子设计与结构设计的研发团队,通过 ISO9001 与 BSCI 管理体系认证,服务全球 200 多家客户。
期待与您沟通!